
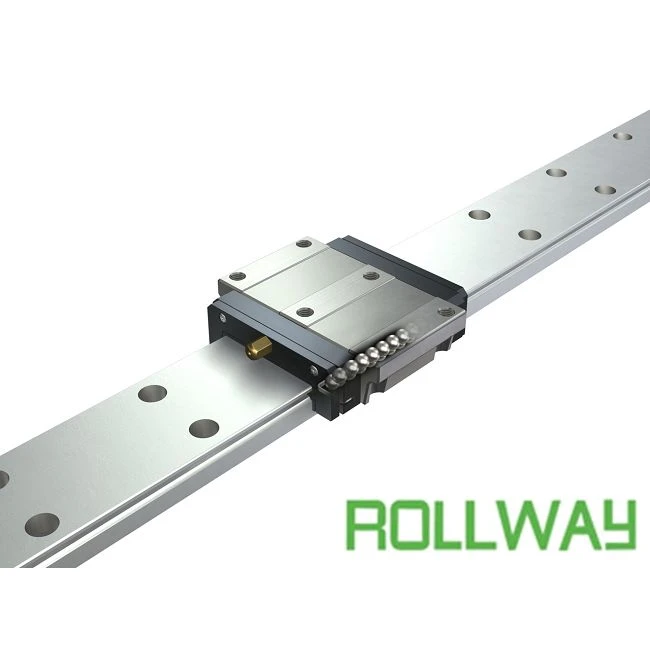
Като доставчик на водещ железопътен транспорт, гарантирането на точността на водещите релси е от изключително значение. Ръководните релси играят решаваща роля в различни индустриални приложения, като машинни инструменти, системи за автоматизация и линейни устройства за движение. Точността на водещата релса пряко влияе върху производителността, прецизността и надеждността на тези системи. В тази публикация в блога ще обсъдя методите и техниките за измерване на точността на водеща релса.
Геометрична точност
Геометричната точност се отнася до съответствието на формата и размерите на водещата релса към определените изисквания за проектиране. Тя включва параметри като права, плоска, паралелизъм и перпендикулярност.
Права
Правотата е един от най -критичните параметри на геометричната точност за водещите релси. Той измерва колко отблизо водещата релса следва права линия. Има няколко метода за измерване на правата: -Оптичен метод на изправяне: Този метод използва оптичен изправен, който е много точна референтна права линия. Сравнявайки повърхността на водещата релса с оптичния изправен, грешката в правото може да бъде измерена. Този метод е подходящ за измерване на дълги водещи релси с изисквания за висока точност. -Лазерна интерферометрия: Лазерната интерферометрия е по -усъвършенстван и точен метод за измерване на правилността. Той използва лазерен лъч за измерване на изместването на повърхността на водещата релса спрямо референтната равнина. Лазерният интерферометър може да осигури резултати от измерване с висока точност, дори и за малки грешки на правата. -Метод на механично сондиране: Този метод използва механична сонда за измерване на вариациите на височината по повърхността на водещата релса. Сондата се премества по протежение на водещата релса и се записват разликите в височината. Чрез анализиране на данните може да се изчисли грешката в правото. Този метод е сравнително прост и рентабилен, но може да има по-ниска точност в сравнение с оптичните методи.
Плоскост
Плоската измерване на равномерността на повърхността на водещата релса. Важно е за осигуряване на гладко и стабилно движение на плъзгащите се компоненти на водещата релса. Следните методи могат да се използват за измерване на плоскостта: -Метод на повърхностната плоча: Повърхностната плоча е изключително плоска референтна повърхност. Водещата релса се поставя върху повърхностната плоча, а пролуката между водещата релса и повърхностната плоча се измерва с помощта на габарити или индикатор за набиране. Този метод е подходящ за измерване на малки и средни водещи релси. -Метод за лазерно сканиране: Лазерното сканиране може да се използва за получаване на триизмерен профил на повърхността на водещата релса. Чрез анализиране на данните за профила може да се определи грешката на плоскост. Този метод осигурява резултати от разделителна способност и точни измервания, но изисква специализирано оборудване. -Координатна измервателна машина (CMM): CMM е прецизен измерващ инструмент, който може да измери координатите на точките на повърхността на водещата релса. Чрез измерване на голям брой точки може да се изчисли грешката на плоскостта. CMMS се използват широко в производствената индустрия за точно измерване на размерите.
Паралелизъм
Паралелизмът измерва степента на паралелизъм между две водещи релси или между водеща релса и референтна повърхност. Важно е за осигуряване на правилно подравняване и плавно движение на плъзгащите се компоненти. Следните методи могат да се използват за измерване на паралелизма: -Метод на индикатор за набиране: Индикаторът за набиране се използва за измерване на разстоянието между двете водещи релси или между водещата релса и референтната повърхност в различни точки. Сравнявайки измерванията, може да се определи грешката в паралелизма. Този метод е прост и често се използва в полето. -Лазерна система за подравняване: Системата за подравняване на лазер може да се използва за измерване на паралелизма на водещите релси с висока точност. Той проектира лазерен лъч върху водещите релси, а позицията на лазерния лъч се открива от сензори. Чрез анализиране на данните от сензора може да се изчисли грешката в паралелизма. Този метод е подходящ за мащабни и високоточни приложения.
Перпендикулярност
Перпендикулярността измерва степента на перпендикулярност между водеща релса и референтна повърхност или между две водещи релси. Важно е за осигуряване на точно позициониране и движение в многоосови системи. Следните методи могат да се използват за измерване на перпендикулярността: -Квадратен метод: Квадрат се използва за проверка на перпендикулярността между водещата релса и референтната повърхност. Чрез визуално проверка на пропастта между квадрата и водещата релса може да бъде оценена грешката в перпендикулярността. Този метод е прост, но може да има ограничена точност. -Ъгъл Измерващ инструмент: Инструмент за измерване на ъгъл, като транспортир или теодолит, може да се използва за измерване на ъгъла между водещата релса и референтната повърхност. Сравнявайки измерения ъгъл с определения ъгъл, може да се изчисли грешката на перпендикулярността. Този метод предоставя по -точни резултати от измерване.

Динамична точност
Динамичната точност се отнася до способността на ръководството да поддържа своята точност по време на движение. Тя включва параметри като повторяемост, точност на позициониране и гладкост на движението.
Повтаряемост
Повторяемостта измерва способността на водещата релса да се върне многократно в същата позиция. Важно е за осигуряване на постоянна производителност и прецизност в автоматизирани системи. Следните методи могат да се използват за измерване на повторяемостта: -Метод на сензор за позициониране: Сензор за позициониране, като енкодер или линейна скала, се използва за измерване на позицията на плъзгащия се компонент върху водещата релса. Плъзгащият се компонент се премества в определено положение многократно и се записват вариациите на позицията. Чрез анализиране на данните може да се изчисли грешката на повторяемост. -Метод за проследяване на лазер: Лазерна система за проследяване може да се използва за измерване на позицията на плъзгащия се компонент с висока точност. Лазерният тракер излъчва лазерен лъч, който следва плъзгащия се компонент и данните за позицията се записват. Чрез анализиране на данните може да се определи грешката на повторяемост.
Точност на позициониране
Точността на позициониране измерва способността на водещата релса да позиционира плъзгащия се компонент на определено място. Важно е за осигуряване на точно позициониране и подравняване в производствените процеси. Следните методи могат да се използват за измерване на точността на позициониране: -Метод на сензор за позициониране: Подобно на измерването на повторяемостта, сензор за позициониране се използва за измерване на действителната позиция на плъзгащия се компонент. Разликата между действителната позиция и посочената позиция е грешката на позициониране. Чрез измерване на грешката на позициониране в множество точки може да се оцени общата точност на позициониране. -Метод на калибриране на блока: Калибриращ блок с известни размери се поставя върху водещата релса. Плъзгащият се компонент се премества в блока за калибриране и позицията се измерва с помощта на сензор за позициониране. Сравнявайки измерената позиция с известната позиция на блока за калибриране, може да се определи точността на позициониране.
Гладкост на движението
Гладкостта на движението измерва гладкостта на движението на плъзгащия се компонент върху водещата релса. Важно е за осигуряване на стабилна и без вибрация работа. Следните методи могат да се използват за оценка на гладкостта на движението: -Измерване на вибрациите: Вибрационният сензор може да се използва за измерване на вибрацията на плъзгащия се компонент по време на движение. Чрез анализиране на данните за вибрациите може да се оцени гладкостта на движението. Прекомерната вибрация може да показва проблеми като неравномерни релсови повърхности или неправилно смазване. -Визуална проверка: Визуалната проверка може да се използва за наблюдение на движението на плъзгащия се компонент на водещата релса. Всички шутове, скокове или нередности в движението могат да бъдат открити. Този метод е прост, но може да има ограничена точност.
Качество на материал и повърхност
Качеството на материала и повърхността на водещата релса също влияе върху неговата точност. Трябва да се вземат предвид следните фактори: -Материална твърдост: Твърдостта на ръководния релси влияе върху неговата устойчивост на износване и стабилност на размерите. По -труден материал може да осигури по -добра точност и по -дълъг експлоатационен живот. -Повърхностно покритие: Повърхностното покритие на водещата релса засяга триенето и износването между плъзгащия се компонент и водещата релса. По -плавното покритие на повърхността може да намали триенето и да подобри гладкостта на движението. -Повърхностни дефекти: Повърхностните дефекти, като драскотини, ями и пукнатини, могат да повлияят на точността и работата на водещата релса. Тези дефекти трябва да бъдат инспектирани и ремонтирани преди да се използва водещата релса.
Заключение
Измерването на точността на водеща релса е сложен процес, който изисква използването на различни методи и техники. Геометричната точност, динамичната точност и качеството на материала и повърхността са важни фактори, които влияят на работата и прецизността на ръководството. Като доставчик на водеща железопътна линия, ние се ангажираме да предоставяме висококачествени релси за водачи с точни размери и отлична производителност. Използваме модерни производствени процеси и строги мерки за контрол на качеството, за да гарантираме точността на нашите водещи релси.
Ако се интересувате от нашите водещи релси, като напримерРъководство за ролка,Водещ релса на IKO, илиИНА РАЗПРЕДЕЛЕНИЕ НА РЕЛА, Моля, не се колебайте да се свържете с нас за повече информация и да обсъдите вашите специфични изисквания. Очакваме с нетърпение възможността да работим с вас и да ви предоставим най -добрите релси за релси.
ЛИТЕРАТУРА
- ISO 230-1: 2012, Машинен инструменти - Тестов код за машинни инструменти - Част 1: Геометрична точност на машините, работещи при условия без натоварване или довършителни работи
- ASME B5.54-2005, Оценка на производителността на компютърните числено контролирани обработващи центрове
- DIN 876-1: 1984, пътеводители; концепции, термини, изисквания